Externaliser l’usinage d’une pièce lourde pose une question simple en apparence : quel prestataire isérois est réellement équipé pour la traiter sans compromis sur les tolérances, les délais et la traçabilité ? Derrière les plaquettes commerciales, les capacités machines, les référentiels qualité et l’étendue de la chaîne couverte varient fortement d’un atelier à l’autre. Cet article propose une grille de lecture concrète : comprendre la pertinence du tour vertical, comparer objectivement les sous-traitants, vérifier les équipements et structurer le pilotage du projet. L’enjeu central reste le même tout du long : fonder la décision sur des capacités vérifiables plutôt que sur des promesses.
Réponse directe : Choisir un sous-traitant mécanique pour pièces lourdes en Isère suppose de vérifier quatre familles de critères : capacités machines réelles (dont tour vertical et fraisage 5 axes), certifications et traçabilité documentées, étendue de la chaîne couverte (usinage, finition, assemblage) et qualité du pilotage de projet. La proximité géographique devient un atout logistique dès que les pièces dépassent plusieurs centaines de kilogrammes.
Pourquoi le tour vertical est-il adapté aux pièces lourdes ?
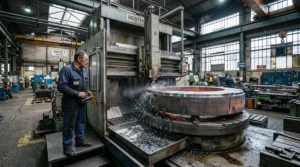
Le tour vertical place la pièce à plat sur une table rotative, broche orientée vers le haut. Cette configuration résout la contrainte physique majeure du tournage horizontal lorsque la pièce devient massive : la gravité agit dans l’axe de la broche et non en porte-à-faux, ce qui supprime la flèche liée au maintien entre points et stabilise le serrage.
Pour un flasque de plusieurs centaines de kilogrammes, un volant d’inertie, un corps de vérin ou une bride de grande dimension, cette logique change le résultat concret. Le bridage est simplifié : la pièce repose par son propre poids avant même l’action des mors, ce qui limite les déformations liées à des efforts de serrage trop élevés. L’accessibilité au-dessus de la pièce facilite également le montage d’outils, les mesures en cours d’usinage et le contrôle visuel de la zone de coupe.
Comparativement, usiner la même pièce sur un tour horizontal exige des contre-pointes, des lunettes et un équilibrage délicat, avec un risque accru de vibrations et de dérive dimensionnelle sur les diamètres importants. Pour les typologies lourdes et de révolution, le tour vertical constitue donc le choix technique de référence, à condition que la table et la hauteur sous broche correspondent aux cotes de la pièce.
Au-delà d’un certain gabarit, les équipements standards du marché atteignent leurs limites. Le Cetim souligne les limites techniques de l’usinage grande dimension en indiquant que pour les pièces de plusieurs mètres, les machines existantes ne sont pas toujours adaptées. Un point à garder en tête lorsque le projet dépasse les capacités classiques d’un atelier généraliste.
En Isère, certains ateliers d’usinage disposent d’équipements adaptés au tournage vertical de pièces volumineuses et lourdes. Les prestations d’usinage de précision proposées par LAUVITEC Machines Laser et Usinage illustrent l’intérêt d’une approche intégrant plusieurs opérations de fabrication au sein d’un même processus. Cette organisation permet de limiter les manipulations intermédiaires, de faciliter le positionnement des pièces massives et de mieux maîtriser les tolérances géométriques tout au long du cycle de production.
L’adéquation réelle doit toujours être vérifiée sur la base des cotes maximales annoncées et des types de machines-outils pour l’usinage des métaux présents dans l’atelier, car une erreur d’appréciation sur les capacités de coupe ou les courses utiles pourrait compromettre la précision des pièces réalisées et la sécurité de l’opérateur.
Quels critères pour évaluer un sous-traitant en usinage ?
Comparer deux prestataires suppose un référentiel commun. Faute de grille structurée, la décision se fait souvent sur l’impression laissée par le commercial, ce qui laisse de côté les éléments les plus déterminants pour la qualité livrée. Quatre familles de critères permettent une évaluation objective.
Grille de sélection à cocher avant toute consultation
- Capacités machines : dimensions maximales usinables, charge admissible sur table, nombre d’axes effectifs.
- Qualité et traçabilité : certification en cours de validité, rapports de contrôle fournis, archivage.
- Étendue de chaîne : usinage, finition, traitement, marquage et assemblage disponibles en interne.
- Pilotage : réactivité devis, interlocuteur dédié, références industrielles comparables.
Capacités machines réelles
Un sous-traitant doit pouvoir annoncer, par machine, les dimensions maximales usinables, la charge admissible, le nombre d’axes effectifs et le type de commande numérique. Pour les pièces lourdes, la charge admissible sur table et la hauteur sous broche conditionnent directement la faisabilité. Un fraisage dit « 5 axes » peut masquer un 3+2 positionné : la distinction change la capacité à usiner des formes complexes en continu.
Certifications et traçabilité
Le référentiel ISO 9001 reste la base attendue en sous-traitance mécanique. Sa portée doit être vérifiée précisément : l’organisme certificateur, le périmètre couvert et la date de validité. Le registre officiel des organismes accrédités Cofrac permet de contrôler que l’organisme ayant délivré la certification est bien accrédité pour le code sectoriel concerné. Au-delà du certificat, la traçabilité se mesure aux documents fournis avec chaque lot : certificats matière, rapports de contrôle dimensionnel, procès-verbaux d’essais.
Étendue de la chaîne et dimension relationnelle
Un prestataire couvrant usinage, finition, marquage et assemblage réduit mécaniquement le nombre d’interfaces logistiques et de responsabilités partagées. Côté relationnel, la réactivité sur un devis technique, la clarté des échanges et les références industrielles comparables au besoin exprimé constituent des indicateurs fiables. Le secteur français compte un tissu dense : selon la Fédération des Industries Mécaniques, plus de 10 000 entreprises de plus de 10 salariés sont présentes, ce qui laisse une marge de comparaison réelle.
Parc machines et capacités à vérifier avant de s’engager
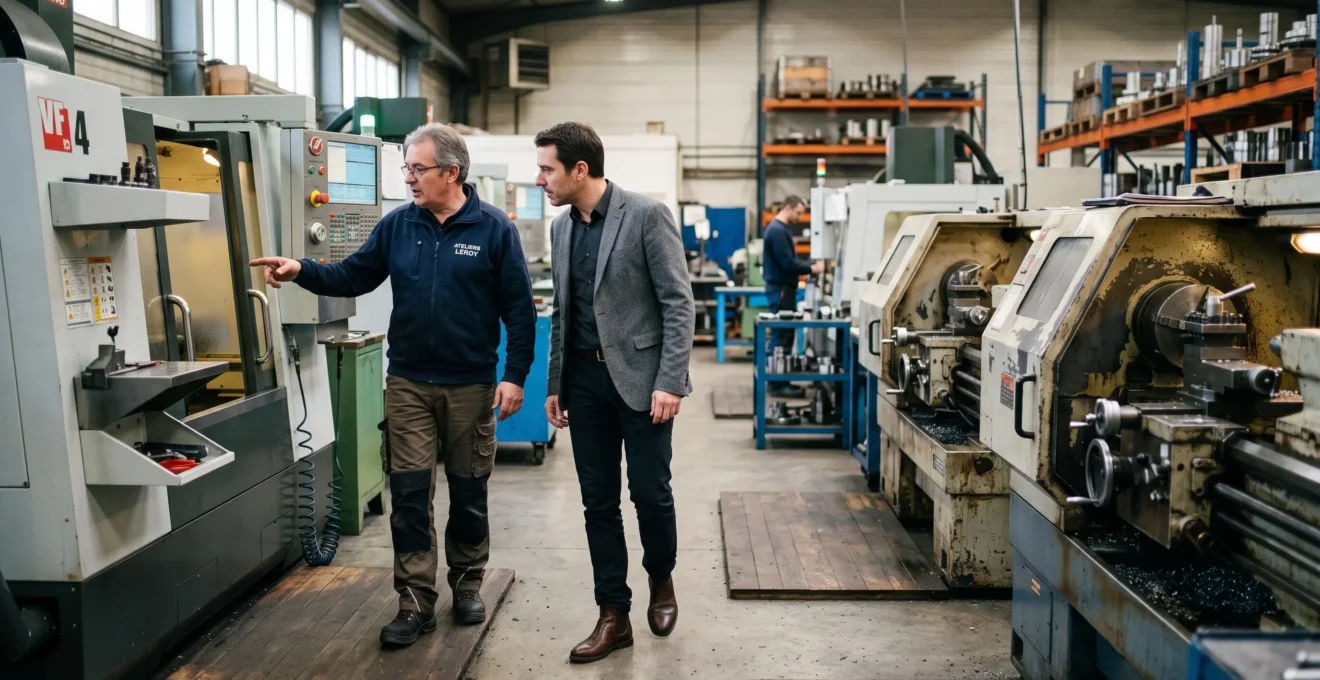
Au-delà de la grille de critères, l’examen du parc machines du sous-traitant conditionne la faisabilité technique. Une visite d’atelier reste la méthode la plus directe pour comparer les annonces commerciales à la réalité des équipements.
Fraisage 3, 4 et 5 axes
Pour les constructions mécaniques de grandes dimensions, un vrai fraisage 5 axes continu permet d’usiner des formes complexes en une seule prise, ce qui réduit les reprises et les erreurs de positionnement. Vérifier la course sur chaque axe, la charge admissible sur la table et le type de tête (orthogonale, universelle). Un atelier qui mentionne « 5 axes » sans préciser s’il s’agit de 5 axes simultanés ou de 3+2 positionné doit être questionné explicitement.
Tournage CNC et tour vertical
Le tournage CNC couvre une large gamme de diamètres et de longueurs. Pour les pièces lourdes, le tour vertical devient incontournable au-delà de certaines cotes. Les paramètres clés à comparer : diamètre maximal tournable, hauteur sous broche, charge admissible sur table, puissance de coupe. Ces valeurs doivent être documentées par le prestataire, pas déduites d’une photo.
Finition, marquage et assemblage
Multiplier les prestataires pour l’usinage, le traitement de surface, le marquage et l’assemblage multiplie aussi les transports, les délais et les responsabilités partagées en cas de non-conformité. Un prestataire couvrant ces trois volets en interne simplifie la logistique et offre un interlocuteur unique sur l’ensemble du cycle. En Isère, cette configuration intégrée existe chez plusieurs acteurs du bassin grenoblois et de la vallée du Grésivaudan, dont la portée exacte doit être vérifiée au cas par cas.
Cas pratique
Un bureau d’études doit faire réaliser un sous-ensemble industriel composé d’un corps massif fraisé en 5 axes, de deux brides tournées sur tour vertical et d’un assemblage avec vissage contrôlé. Confier l’usinage à un atelier, la finition à un autre et l’assemblage à un troisième allonge le délai global de plusieurs semaines, génère trois transports de pièces lourdes et répartit la responsabilité qualité entre trois intervenants. Confier l’ensemble à un prestataire intégré supprime ces interfaces, à condition que son parc machines couvre réellement les trois opérations : c’est précisément ce que la grille de critères du H2 2 permet de vérifier avant de s’engager.
Organiser le pilotage de votre projet d’usinage
Un sous-traitant correctement sélectionné ne suffit pas : la qualité livrée dépend aussi de la rigueur du pilotage côté donneur d’ordres. Quatre leviers structurent cette coordination.
Le dossier de définition transmis au prestataire conditionne la précision du devis et la qualité de la pièce finale. Il regroupe les plans cotés avec tolérances explicites, les spécifications matière, les exigences de contrôle (points critiques, méthode, documents attendus), les éventuelles exigences de traitement et les critères d’acceptation. Un dossier incomplet génère des hypothèses implicites du côté du sous-traitant, qui apparaissent souvent lors de la réception.
Un interlocuteur unique côté prestataire, désigné dès le lancement, évite la dilution de l’information. Les jalons de suivi (validation du dossier, lancement matière, premier contrôle en cours, contrôle final) doivent être calés en amont, avec un format d’échange défini. Les points de contrôle qualité se répartissent sur l’ensemble du cycle : contrôle matière à réception, contrôle en cours d’usinage sur les cotes critiques, contrôle final documenté avant expédition.
La proximité géographique joue un rôle logistique concret pour les pièces lourdes. Un prestataire isérois évite les transports longue distance, les manutentions multiples et facilite les visites d’atelier pour validation en cours de fabrication. Ce bénéfice se vérifie dès que la pièce dépasse quelques centaines de kilogrammes ou nécessite plusieurs allers-retours entre usinage et finition.
Structurer en parallèle les flux d’information internes renforce la cohérence du projet. Une bonne maîtrise de la gestion de la production côté donneur d’ordres facilite l’anticipation des livraisons, la planification des phases aval et la gestion des imprévus techniques inhérents à l’usinage de pièces complexes.
Questions fréquentes sur le choix d’un sous-traitant mécanique en Isère
Avant une prise de contact, certaines interrogations reviennent systématiquement côté donneurs d’ordres. Les réponses ci-dessous renvoient à la grille de critères du H2 2, qui reste l’outil opérationnel pour trancher.
Quelle capacité dimensionnelle et de charge vérifier sur un tour vertical ?
Les paramètres à exiger du prestataire sont le diamètre maximal tournable, la hauteur sous broche, la charge admissible sur table et la puissance de coupe. Ces valeurs doivent figurer dans une fiche technique machine ou être confirmées par écrit, pas simplement évoquées à l’oral.
Quelles garanties qualité et quel niveau de traçabilité exiger ?
Une certification ISO 9001 en cours de validité, délivrée par un organisme accrédité, constitue le socle. S’y ajoutent les documents fournis par lot : certificats matière, rapports de contrôle dimensionnel sur les cotes critiques, procès-verbaux d’essais si prévus au cahier des charges.
Un seul prestataire peut-il couvrir usinage, finition et assemblage ?
Oui lorsque le parc machines et les compétences internes couvrent effectivement les trois volets. La vérification passe par la visite d’atelier et la consultation des références projet comparables. À défaut, un prestataire principal peut sous-traiter certaines étapes, ce qui doit être annoncé explicitement.
Quels délais et quelle réactivité attendre localement en Isère ?
Les délais dépendent de la complexité, de la charge de l’atelier et de la disponibilité matière. La réactivité se mesure plus objectivement sur le délai de retour d’un devis technique argumenté et sur la rapidité de mise en place d’un interlocuteur dédié après signature.
Au terme de la comparaison, la décision se joue sur la cohérence entre le besoin exprimé (dimensions, matière, tolérances, étendue d’opérations) et les capacités effectivement documentées du prestataire. Une visite d’atelier, un dossier de définition rigoureux et une grille de critères appliquée systématiquement à chaque candidat réduisent fortement l’incertitude. Pour un industriel isérois, la combinaison d’un parc machines adapté aux pièces lourdes, d’une chaîne couverte en interne et d’une proximité géographique constitue un faisceau d’indices tangibles, à préférer à toute formulation commerciale non étayée.